Språk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
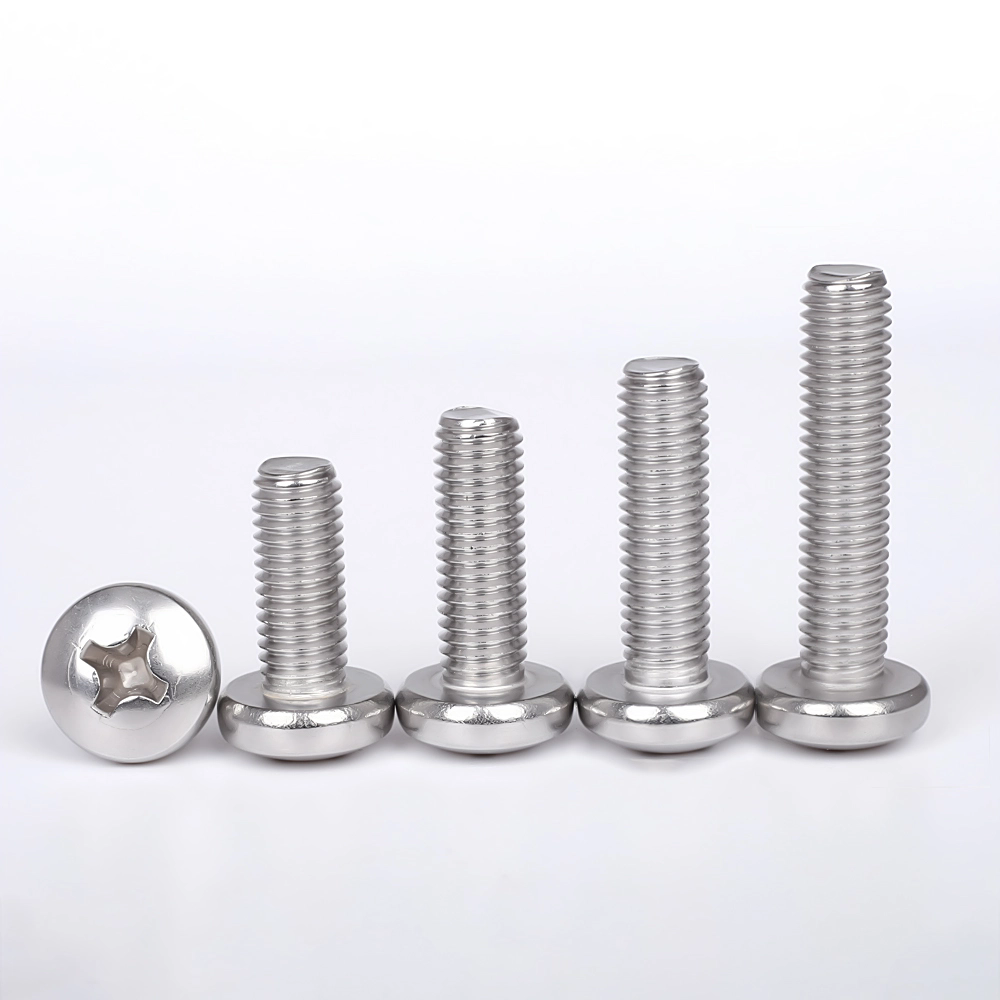
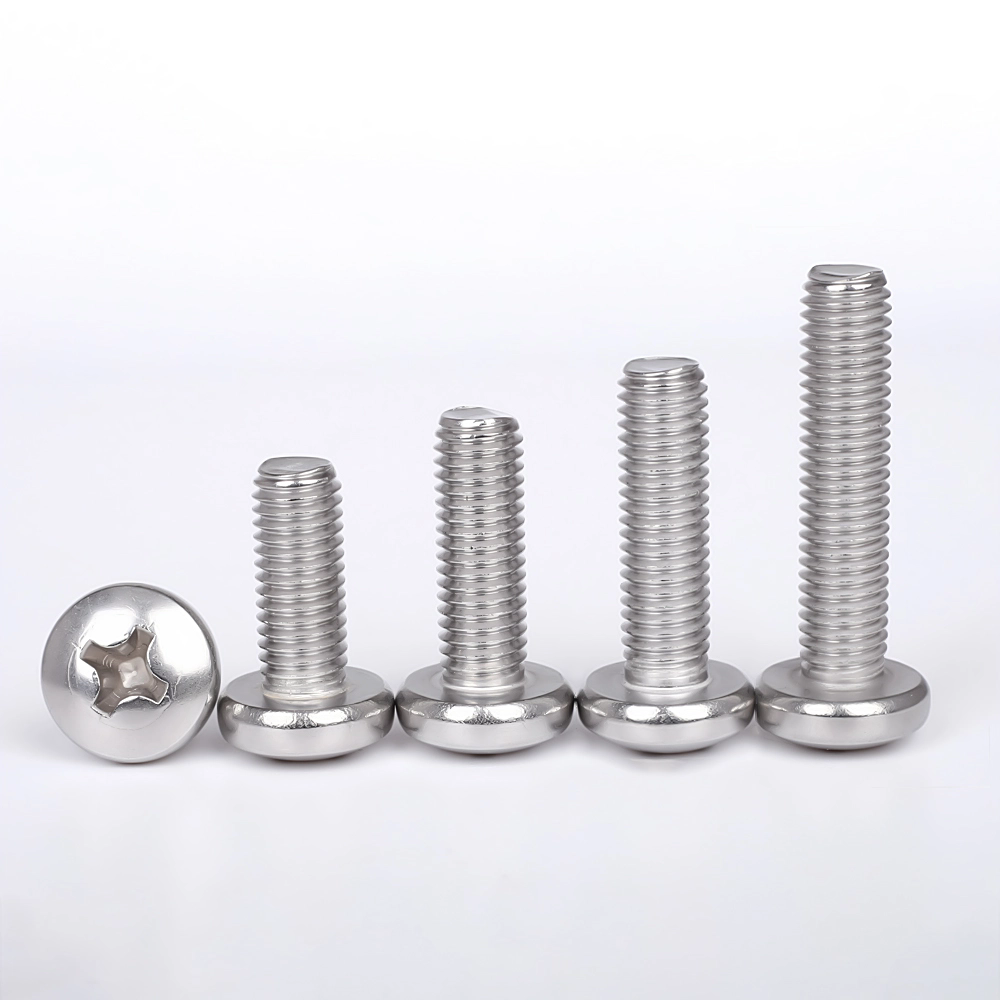
Kan forstyrrelser i automatisert montering stamme fra GB818 Pan Head Cross Recessed Machine Screw batchvariasjoner?
2026-09-11
Elektronikk OEM-kjøpere og industrielle festemiddeldistributører validerer ofte maskinskruekvalitet ved manuell prøveinspeksjon. Håndplukkede prototypeprøver består dimensjonssjekker og manuell skrutrekkertesting. Flere subtile avvik på batchnivå forblir usynlige under manuell prøvetaking, og dukker først opp når delene mates inn i høyhastighets automatiserte samlebånd, og utløser ikke-planlagte linjestopp og ekstra utgifter til etterarbeid.
Fire samlebåndsrelevante avvik er sjelden fremhevet på standard datablad:
- Avdrift i tverrfordypning som forårsaker intermitterende drivbit-uttak under produksjonsmoment
- Gjengerullingsslitasje som genererer inkonsekvent gjengetilpasning over store produksjonspartier
- Overflatebeleggtykkelse spredningsskiftende friksjonsverdier for dreiemomentkontrollerte stasjoner
- Frakoblede varmetall for råvarer gjør prototypesertifikater ugyldige for sendte batcher
Ensartet geometri med kryss forsenkning for høyhastighets automatisk kjøring
Manuell prøvetesting tolererer mindre formfeil i tverrfordypninger. Robotmonteringsverktøy bruker faste moment-tidsprofiler; liten fordypning dimensjonal drift endrer bit kontaktflate. Selv skruer som passerer statisk visuell inspeksjon produserer hyppig utfelling, bitsslitasje og avviste sammenstillinger på produksjonslinjer.
- Periodisk skanning av optisk profil av tverrfordypningsgeometri gjennom hver produksjonskampanje
- Simulert testing av automatisk monteringsmomentsyklus ved bruk av kundespesifiserte driverbittyper
Wanluo Hardware utfører stikkprofilkontroller utover det enkle visuelle utseendet, og filtrerer partier som er utsatt for robotmonteringsrisiko før pakking for eksportordrer.
Gjengestabilitet under masseproduksjonsverktøy-slitasjeprogresjon
Prototypeskruer er produsert med splitter nye gjengerullende dyser. Etter millioner av deler sykluser, forringes formoverflaten gradvis. Individual screw dimensions may still sit within drawing tolerance bands, yet cumulative profile changes create fluctuating thread‑engagement behaviour.
Slike subtile avvik viser ingenting under manuelle forsøk med én skrue, men fører til sporadisk kryssgjenging eller stiv parring når det mates kontinuerlig inn i hull i hus med tapp på automatiserte armaturer.
- Implementer utløserterskler for produksjonsvolum for rekondisjonering av gjengerulldyse
- GO‑NO‑GO måleprøvetaking kombinert med delvis gjengeprofilverifisering per skift
Spredning av beleggtykkelse endrer ytelsen til dreiemomentspenningen
Mange kjøpere spesifiserer kun beleggstype uten å definere tillatt tykkelsesvariasjon. Ujevnheter i sink eller passiveringslag endrer overflatefriksjonskoeffisienten. På dreiemomentlåste monteringsstasjoner gir identisk programmert dreiemoment svært forskjellig faktisk klemkraft.
Noen partier ender opp under-klemt og utsatt for å løsne vibrasjoner under drift; andre genererer gjengestrimmelrisiko under robotdrevet tiltrekking, selv om hver skrue ser visuelt ensartet ut.
- Flerpunkts beleggtykkelsesmåling som dekker trådrøtter og hode-til-skaft overgangssoner
- Dreiemoment-strekkbenkvalidering som representerer reell produksjonsmontasjestasjonsparametere
Sporbarhet i varmepartier for råvarer som skiller prøvebevis fra bulkgods
Generiske materialtestrapporter fra prototypepartier kan ikke representere masseproduserte forsendelser for industrielle OEM-revisjoner. Noen festeleverandører gjenbruker gamle MTR-prøvedokumenter for senere produksjonskjøringer uten å kryssreferanser faktiske stålvarmetall.
For elektronikk- og apparatprosjekter som er underlagt komponentsporbarhetsregler, kan denne dokumentasjonsmismatchen blokkere QA-godkjenning for innkommende varer, uavhengig av den mekaniske ytelsen til de fysiske skruene.
- Bind batchkoder for ferdigvarer direkte til tilsvarende varmepartinummer for stålverk
- Utsted prosjektspesifikke engelskspråklige materialrapporter i stedet for å sirkulere udaterte prototypesertifikater
Kondensert sjekkliste for tekniske klausuler for innkjøp av fester rettet mot automatiserte linjer
- Legg til tverrfordypningsgeometri og simulerte krav til robot-momentsyklus innenfor kjøpsordrespesifikasjoner
- Definer vedlikeholdstriggere for trådrullende dyse og prøvetakingsregler for blandet modus gjengeverifisering
- Spesifiser tillatt beleggtykkelsesområde pluss moment-spenningsvalidering for dreiemomentkontrollerte monteringsstasjoner
- Håndheve dokumentasjon knyttet til varmepartier; nekte gjenbruk av frittstående prototype-prøvematerialerapporter
Relaterte nyheter
- Hva gjør T-bolt i rustfritt stål til et pålitelig valg for moderne feste?
- Hvordan forbedrer en kombinasjonsskrue med sekskantet festeytelse?
- Hvilke innkjøpsfeil forårsaker prosjektfeil i rustfritt ståltau?
- Maskerer overflateperfekte prøver risikoen for feltprosjekter med konisk hetteutvidelsesbolt?
- Hva gjør en sekskantflens betongforankringsbolt pålitelig for tunge konstruksjoner?